









Hvad er Progressive Dies?
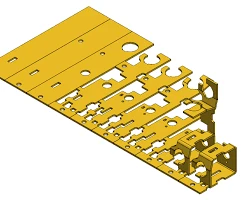
Metalstemplingsbutikker kører progressive matricer, når de skal lave tusindvis af den samme del. Strimlen fødes af en spole, går gennem matricen, og en færdig del falder ud på bagsiden. Hvert tryk af pressen udfører alle operationer på én gang.
Jeg ser fyre kalde dem prog dies på gulvet. Nogle oldtimere siger stadig, at bande dør, men det udtryk faldt ud af brug omkring 80'erne.
Grundideen
Du har en stribe materiale. Kunne være .020 koldvalset, kunne være .062 rustfrit, hvad end jobbet kræver. Strimlen indekserer gennem matricen en stigning ad gangen. Station 1 kan slå huller til din pilot. Station 2 slår en spalte. Station 3 sætter en lanse i. Station 4 laver din første form. Og så videre ned ad linjen, indtil den sidste station skærer delen af bæreren.
Bærestrimlen er det, der holder alt sammen. Du skal bruge nok materiale på siderne til at forhindre, at strimlen flopper rundt. For tynd og striben går. For bred og du spilder materiale. De fleste opgaver, jeg ser, kører med bærere mellem 3 og 6 mm afhængig af lagertykkelse.
Hvorfor piloter betyder noget
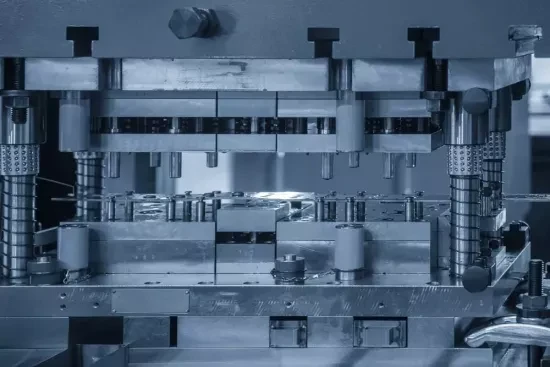
Piloter lokaliserer strimlen, før pressen lukker. Uden gode piloter får du progressiv fejl. Det betyder, at hver station tilføjer en lille smule fejljustering, indtil dine sidste par operationer er langt væk.
Rundpiloter fungerer fint til de fleste job. Nogle butikker bruger diamantpiloter ved det første hit til at trække enhver slop i foderet ud. Jeg arbejdede på et sted i Michigan, der svor til bullet nose-piloter, men ærligt talt så jeg aldrig den store forskel.
Din frigang fra pilot til hul løber måske 0,0003 til 0,0008 på diameteren. Strammere end det, og du scorer hullerne. Løsere og du besejrer formålet.
Stationsrækkefølge
Der er ingen magisk formel her. Du laver sekvensen ud fra hvilke funktioner, der skal ind først.
Piloter går altid tidligt. Huller før former. Lanse før bøjning, hvis lansen er i nærheden af bøjningslinjen. Cutoff går sidst.
Nogle gange har du brug for ledige stationer. Lad os sige, at du har en form, der skal frigives nedenunder, og at der ikke er plads med den tilstødende punch. Du springer en station over. Det koster dig nogle bånd, men løser forstyrrelsen.
Sammensatte stationer gør to ting på én gang. En pierce og en form på modsatte sider af strimlen for eksempel. Sparer pitch-længde, men gør matricen mere kompliceret at bygge og vedligeholde.
Strip udvikling
Det er her, fyre sviner til. Du skal folde delen ud og finde ud af, hvor meget materiale du skal bruge. Råemnets størrelse skal tage højde for bøjningsgodtgørelser. Forskellige butikker bruger forskellige K-faktorer. Jeg bruger .42 til luftbøjninger på blødt stål under 90 grader. Går op derfra.
Når du har fået din blank udregnet, finder du tonehøjden. Dellængde plus bane mellem delene. Nettet skal være nok til, at du ikke får forvrængning, når du slår i nærheden af kanten. Tommelfingerregel er minimum 1,5T. De fleste progressive job, jeg ser, kører 2T for at være sikker.
Strimmelbredde er blankbredde plus to bærere plus trim. På smalle dele løber du måske to eller tre ud for at få bedre udnyttelse. Det betyder flere dele på tværs af strimlens bredde.
Feedet
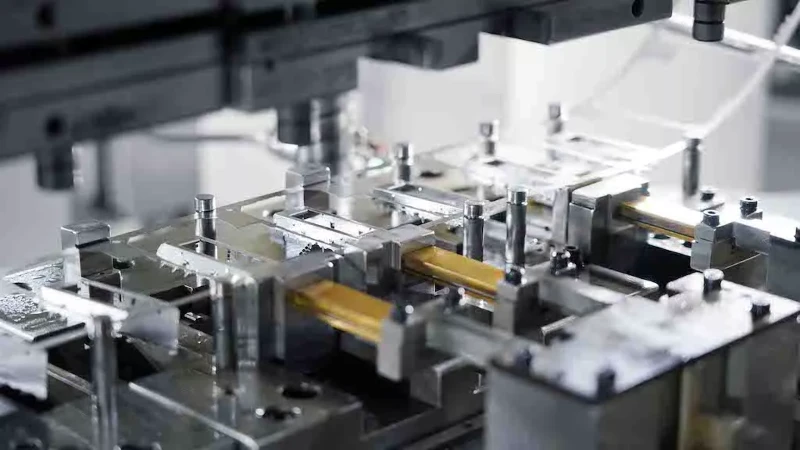
Det meste progressive matricearbejde bruger lufttilførsel eller servotilførsel. Roll feeds fungerer også, men de glider på olieholdigt lager. Foderet skal times til pressen. Hvis foderet går frem, mens piloterne stadig er i hullerne, river du strimlen op.
Foderlængdens nøjagtighed betyder mere, end folk tror. På en matrice, der kører 300 slag i minuttet, tæller en .002 feed-fejl, hvert slag hurtigt op. Når du er halvvejs gennem en spole, er du ude af tolerance.
Fejlindføring sker. Der kan være olie på rullerne. Kunne være en spole med stramme punkter. Det kan være sløjfekontrollen, der virker. De fleste dies har fejlindføringsdetektion. En sensor tjekker for pilothullet på det rigtige sted. Hvis den ikke er der, stopper pressen.
Tonnage
Pressetonnage skal dække alle dine skære- og formningskræfter plus en vis sikkerhedsmargin. Læg omkredsen af alle dine snit sammen og multiplicer med materialetykkelse og forskydningsstyrke. Det er din skæretonnage. Formningstonnage afhænger af bøjningslængden og V-matriceåbningen. Der er diagrammer for dette.
Jeg har set fyre dimensionere pressen til 1,5 gange den beregnede tonnage. Det tegner sig for kedelige slag og hårde pletter i materialet.
Omvendt tonnage har også betydning. Snap-through, når stansen bryder igennem materialet. Sådanne chokbelastninger slider presser og knækker sko. Forskydning på stanserne hjælper med at sprede belastningen.
Punch and Die Clearance
Afstanden er ikke den samme for alle materialer. Blødt aluminium løber måske 6 procent af tykkelsen pr. side. Koldvalset stål tættere på 8 pct. Rustfrit op omkring 10 eller 12 procent.
For stramt og du får sekundær forskydning på klippekanten. Det ligner en dobbelt brudlinje. Slider også dine slag hurtigere. For løst og du får væltning og kraftig grat.
Jeg tjekker frigangen med en trådmåler. Eller du kan blåse et prøvestykke op og se på pausen. Du vil have måske en tredjedel forskydning og to tredjedele pause til de fleste applikationer.
Materielle materialer
Stanser og matriceknapper er normalt værktøjsstål. D2 er almindelig. Holder en anstændig tid på blødt stål. M2 høj hastighed til slibende materialer eller lange løb. Hårdmetal til rigtig høj volumen eller rustfri, der æder alt.
Die sko er A36 eller støbejern. Nogle butikker går med aluminium matricesæt til let arbejde. Sparer vægt, når du bytter matricer på en lille presse.
Afstrygere kan være hærdet værktøjsstål eller bronze. Bronze fungerer godt, når du har brug for stripperen til at komme i kontakt med formede træk uden at markere dem.
Hvad går galt
Snegletræk er det store. Sneglen klæber til slagfladen og kommer op igen. Næste slag fik du en slug mellem slag og dør, og noget går i stykker. Polerede punch ansigter hjælper. Det samme gør vakuum gennem matriceknappen. Nogle fyre sværger til fjederbelastede ejektorstifter, men de tilføjer kompleksitet.
Punch galling viser sig på rustfrit og aluminium. Materialet svejses til stansen. Belægninger hjælper. TiN eller TiCN. Nogle butikker bruger Lubricool eller lignende smøremidler. Klorerede glidecremer fungerer godt, men ingen ønsker længere at tage sig af bortskaffelsen.
Brækker bærebånd betyder normalt, at dit web er for smalt, eller at dine piloter er for stramme. Eller nogen kørte pressen for hurtigt. Strimlen bliver arbejdshærdet, efterhånden som den går igennem og til sidst revner.
Opretholdelse
Slibningsintervaller afhænger af jobbet. Mildt stål kan du få 100.000 hits mellem skærperne. Rustfri måske 30000. Siliciumstål til motorlamineringer endnu mindre.
Når du skærper, skal du holde alt lige. Tag .002 af stanserne og .002 af stanseblokken. Ellers bliver dine lukkede højder ude af skud, og dine clearances bliver dårlige.
Piloter bærer også. De fleste butikker udskifter piloter, når de er nede på 0,001 eller deromkring på diameteren. Tidligere begynder du at se placeringsproblemer.
Jeg har kørt dies forbi 10 millioner hits på lette opgaver. 2 eller 3 millioner er mere typisk, før du har brug for betydelig omarbejde. Karbidværktøj holder længere, men koster mere foran.
Sammenlignet med andre metoder
Enkeltslagsmatricer udfører én operation. Du hånd overfører emnet mellem terninger. Langsomt men billigt værktøj.
Overførselsmatricer bruger mekaniske fingre til at flytte individuelle emner gennem en række stationer. Fungerer til større dele, hvor båndet ville være for tungt. Eller dele med dybe træk, der kræver flere reduktioner.
Progressive dies giver mening, når du har volumen. Værktøjet koster mere, men du kommer tilbage på cyklustiden. Under måske 50.000 stykker om året går du sandsynligvis med et enkelt hit. Over et par hundrede tusinde progressive vinder normalt.
Hvor de bliver brugt
Elektriske kontakter. Terminalben. Beslag. Fjeder klip. Motor lamineringer. Blyrammer til halvledere. De små tapper, der holder batterierne på plads. Afskærmningsdåser til RF-applikationer.
Overalt hvor du har brug for en masse af den samme lille til mellemstore del i metalplader, er der sandsynligvis en progressiv matrice, der gør det.
Medicinske dele kører også i progressive matricer. Kirurgiske hæfteklammer. Implantatkomponenter. Disse job har mere dokumentation og strammere proceskontrol, men matriceteknologien er den samme.