









Hvad er træthedsmodstand?
Træthedsbestandighed er et materiales evne til at modstå gentagne stresscyklusser uden at gå i stykker eller revne. Omkring 90 % af maskindelsfejl skyldes udvikling af træthedsrevner, hvilket gør denne egenskab afgørende for enhver komponent, der oplever cyklisk belastning-fra flyvinger til motorkomponenter.
Udtrykket gælder på tværs af flere felter. I materialeteknik bestemmer det, hvor længe metaldele overlever under vekslende belastninger. I fremstillingsprocesser somsprøjtestøbning af metal, træthedsbestandighed påvirker direkte delens levetid og pålidelighed i krævende applikationer.
Forståelse af materialetræthed
Materialetræthed opstår, når gentagen belastning skaber mikroskopiske skader, der ophobes over tid. I modsætning til statisk svigt, der sker ved maksimal belastningskapacitet, udvikles træthedsfejl ved spændingsniveauer langt under et materiales ultimative trækstyrke.
Hver belastningscyklus -uanset om det er træk, kompression eller bøjning-genererer små områder med lokaliseret belastning. Disse spændinger koncentrerer sig om interne defekter, overfladeufuldkommenheder eller geometriske diskontinuiteter. Over tusinder eller millioner af cyklusser initierer denne akkumulerede skade revner, der forplanter sig gennem materialet, indtil der pludselig opstår fejl.
Processen udfolder sig i tre trin: revneinitiering ved spændingskoncentrationspunkter, langsom revneudbredelse gennem materialestrukturen og hurtig endelig brud, når det resterende tværsnit ikke længere kan understøtte den påførte belastning.
Nøglefaktorer, der påvirker træthedsmodstand
Stressamplitude og gennemsnitlig stress
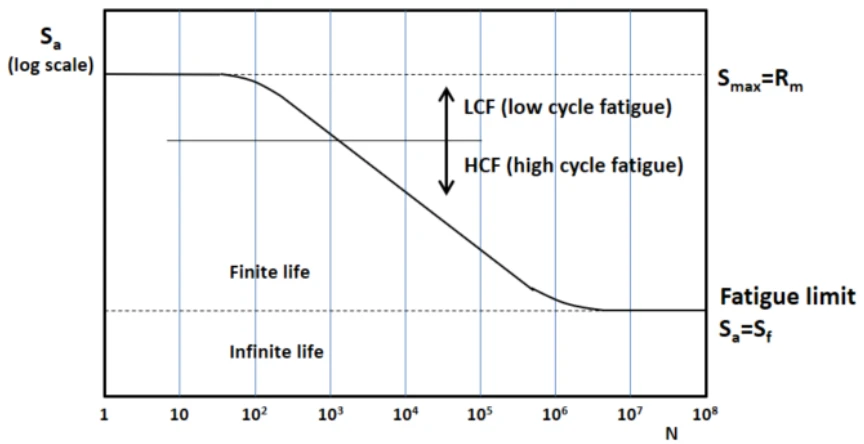
Størrelsen af spændingsvariationen har mere betydning end absolutte spændingsværdier. Materialer kan udholde ubestemte cyklusser, når stress forbliver under træthedsgrænsen, typisk overlever over 10 millioner cyklusser og potentielt når 500 millioner. Højere stressamplituder reducerer træthedslevetiden drastisk.
Gennemsnitlig stress-den gennemsnitlige stress under en cyklus-påvirker også ydeevnen. Gennemsnitlige trækspændinger reducerer udmattelseslevetiden, mens kompressive middelspændinger kan forlænge den. Dette forhold, beskrevet af Goodman-Soderberg-relationen, hjælper ingeniører med at forudsige fejl under komplekse belastningsforhold.
Materialeegenskaber og mikrostruktur
Styrkeforøgelser gennem legeringselementer, koldbearbejdning eller varmebehandling kan øge antallet af cyklusser før revnedannelse. Der er dog en balance at finde. Ekstremt høj styrke reducerer nogle gange brudsejheden, hvilket gør materialer mere skøre.
Mikrostrukturelle træk spiller afgørende roller. Kornstørrelse påvirker modstandsdygtigheden over for sprækkeudbredelse-finere korn forbedrer generelt træthedsydelsen. Inklusioner, som er ikke-metalliske partikler fra smelte- og hældeprocesser, fungerer som spændingskoncentratorer og revneinitieringssteder. Premium materialer bruger speciel behandling for at minimere disse defekter.
Overfladetilstand
Overfladeruhed skaber spændingskoncentrationer, der reducerer cyklusser til revneinitiering sammenlignet med glatte overflader-jo ru overflade, jo dårligere udmattelsesmodstand. Fremstillingsmetoder efterlader forskellige overfladekarakteristika. Maskinbearbejdede overflader adskiller sig fra støbte eller formstøbte overflader i ruhed og restspændingsmønstre.
Overfladebehandlinger kan dramatisk forbedre træthedslivet. Skudblæsning, nitrering og karburering skaber kompressive restspændinger, der forhindrer revneinitiering. Disse processer skubber træthedsgrænserne højere uden at ændre grundmaterialet.
Miljøfaktorer
Temperaturen har ekstrem indflydelse på træthedsadfærd. Høje temperaturer får materialeegenskaberne til at forringes, hvor maksimal komponenttemperatur har større indflydelse på termisk træthedslevetid end temperaturområdet. Kolde temperaturer kan gøre materialer sprøde og ændre fejltilstande.
Korrosive miljøer fremskynder træthedsskader gennem spændingskorrosionsrevner. Kombinationen af mekanisk stress og kemisk angreb giver fejl ved lavere stressniveauer og kortere tidsrammer, end begge faktorer alene ville forårsage.

Måling af træthedsmodstand
Ingeniører bruger standardiserede testmetoder til at kvantificere træthedsmodstand og generere pålidelige designdata.
S-N-kurvetest
Træthedslevetid S-N-kurven plotter maksimal udmattelsesspænding mod antallet af belastningscyklusser til svigt, med spænding som en lineær skala og cyklusser som en logskala. Testprøver gennemgår cyklisk belastning ved forskellige stressniveauer for at måle fejlpunkter.
For hvert stressniveau testes flere prøver for at tage højde for naturlig variation. Den resulterende kurve viser, hvordan reduktion af stress forlænger komponentens levetid. Nogle materialer, især stål, udviser en tydelig udmattelsesgrænse-et spændingsniveau, under hvilket materialet teoretisk overlever uendelige cyklusser.
Aluminiumslegeringer opfører sig anderledes og viser ingen klar træthedsgrænse, da deres S-N-kurver fortsætter med at falde med stigende cyklusser. Dette betyder, at aluminiumskomponenter til sidst svigter uanset spændingsniveau, blot ved højere cyklusværdier for lavere spændinger.
Test af revnevækst
Væksttest af træthedsrevner overvåger, hvor hurtigt revner forplanter sig under cyklisk belastning, hvilket typisk måler millioner af belastningscyklusser. Kompakte spændingsprøver med indledende indhak tillader præcis måling af revnefremføring pr. cyklus.
Forholdet mellem revnevæksthastighed (da/dN) og spændingsintensitetsfaktorområde (ΔK) følger forudsigelige mønstre beskrevet af Paris' lov. Disse data hjælper ingeniører med at forudsige den resterende komponentlevetid efter detektering af revner under inspektioner.
Test finder sted i servo-hydrauliske maskiner, der er i stand til præcis belastningskontrol. Belastningsfrekvenserne forbliver lave, typisk 1-20 Hz, for at forhindre opvarmning af prøven, som kan påvirke resultaterne. Omgivelseskamre styrer temperatur, fugtighed og atmosfæriske forhold under test.
Strain-Livstest
Lav-cyklustræthed involverer færre end 10.000 cyklusser, men højere spændinger forårsager plastisk deformation. Strain-kontrolleret test måler denne adfærd, da elastiske spændingsberegninger bliver ugyldige under plastisk belastning.
Strain-livskurver plotter deformationsamplitude mod cyklusser til fiasko. Denne tilgang passer til applikationer som trykbeholdere eller turbinekomponenter, der oplever betydelig plastisk deformation under drift.
Materiale-specifik træthedsydelse
Forskellige ingeniørmaterialer viser tydelige træthedsegenskaber, der påvirker applikationsvalg.
Stål
Stål viser fremragende træthedsegenskaber med klare udholdenhedsgrænser. Typiske værdier for udmattelsesstyrke for stål muliggør design omkring uendelige levetidskoncepter, når der arbejdes under udmattelsesgrænsen. Varianter af kulstofstål, legeret stål og rustfrit stål tilbyder forskellige styrke-korrosion-omkostninger.
Varmebehandling påvirker ståltræthedsydelsen markant. Slukning og temperering øger styrke og træthedsmodstand. Overfladehærdning gennem karburering eller nitrering skaber gunstige trykspændinger ved revneudsatte overflader.-
Aluminiumslegeringer
Aluminiums fremragende styrke-til-vægtforhold gør det udbredt i rumfarts- og bilindustrien. Aluminium 2024-legering demonstrerer en udmattelsesstyrke på 138-207 MPa ved 100 millioner cyklusser, hvilket gør den velegnet til flystrukturer, der kræver høj træthedsydelse.
Manglen på en ægte træthedsgrænse betyder, at aluminiumskomponenter kræver omhyggelig-livscyklusstyring. Ingeniører specificerer inspektionsintervaller og pensioneringsplaner baseret på forventet revnevækst. Træthedsstyrken varierer betydeligt mellem aluminiumslegeringer afhængigt af sammensætning, varmebehandling og forarbejdning, med typiske værdier fra 85 til 135 MPa i 10 millioner cyklusser.
Titanium legeringer
Titanium og dets legeringer udmærker sig i biomedicinske applikationer på grund af lavt Youngs modul, stærk træthedsbestandighed og kemisk inerthed-, der klarer sig bedre end rustfrit stål og koboltlegeringer i langtidsimplantater-. Ti-6Al-4V, den mest almindelige titanlegering, viser typisk en udmattelsesstyrke på 450-590 MPa ved 10 millioner cyklusser.
Titaniums iboende modstand mod revneinitiering og -udbredelse, kombineret med fremragende korrosionsbestandighed, retfærdiggør dets højere omkostninger i kritiske applikationer. Luftfartskomponenter, medicinske implantater og marinehardware udnytter disse egenskaber.
Kompositmaterialer
Kompositter giver fremragende udmattelsesbestandighed med god brudsejhed, der i modsætning til metaller øges med styrke. Fiber-forstærkede polymerer modstår træthed gennem andre mekanismer end metal-delaminering og fiberbrud frem for revneudbredelse.
Kritisk skadestørrelse i kompositmaterialer overstiger metallernes størrelse, hvilket giver større skadetolerance. Helikopterrotorblade bruger i stigende grad kompositter i stedet for metal netop på grund af overlegne træthedsegenskaber kombineret med vægtbesparelser.
Træthedsmodstand i metalsprøjtestøbning
Metalsprøjtestøbning producerer komplekse-formede komponenter med egenskaber, der nærmer sig smedematerialer, men træthedsydelse kræver nøje overvejelse.
MIM Process Indvirkning på Træthedsegenskaber
MIM 17-4 PH rustfrit stål opnår en udmattelsesstyrke på 500 MPa ved 10 millioner cyklusser, lidt lavere end støbte eller smedede versioner på grund af større kornstørrelse og resterende porøsitet fra sintring. Pulvermetallurgiprocessen skaber i sagens natur en vis porøsitet, der typisk opnår 92-98% teoretisk densitet.
MIM-dele, der når cirka 98 % tæthed, viser forbedret træthedsmodstand, hårdhed og holdbarhed gennem deres høje-densitetsstruktur. Korrekt proceskontrol under råmaterialeblanding, sprøjtestøbning, afbinding og sintring påvirker direkte den endelige tæthed og resulterende træthedsydelse.
Indre porer, selv ved 2-8 % volumen, fungerer som spændingskoncentratorer svarende til indeslutninger i støbte metaller. Disse defekter reducerer udmattelseslevetiden sammenlignet med fuldt tæt bearbejdet materiale. MIM-fremstilling udmærker sig dog, hvor der kræves næsten fuld densitet, høj slagfasthed, brudsejhed og udmattelsesbestandighed.
Fordele ved træthed-Kritiske applikationer
MIM-produkter opnår 92-98% relativ tæthed med høje mekaniske egenskaber, herunder styrke, hårdhed, forlængelse, god slidstyrke, udmattelsesbestandighed og ensartet struktur. Processen muliggør:
Komplekse geometrier uden bearbejdning
Traditionel fremstilling introducerer overfladeruhed og værktøjsmærker, der bliver steder for revneinitiering. MIM producerer næsten-net-komponenter med kontrolleret overfladefinish, potentielt 32 RMS eller bedre. Eliminering af sekundære bearbejdningsoperationer reducerer trætheds-nedbrydende overfladefejl.
Designfrihed til stressfordeling
Ingeniører kan designe funktioner, der optimerer spændingsfordelingen-generøse radier ved overgange, eliminering af skarpe hjørner og strategisk materialeplacering. Disse optimeringer ville være uoverkommeligt dyre eller umulige med konventionel bearbejdning.
Materialefleksibilitet
Mens MIMs brede materialevalg er fordelagtigt, skaber processen ekstremt holdbare og udmattelsesbestandige-komponenter, især når der bruges stærke materialeblandinger som cementerede carbider og cermets, der modstår brud under intense forhold. Brugerdefinerede legeringsformuleringer kan målrette mod specifikke træthedskrav.
Designovervejelser
Vægtykkelsens konsistens betyder mere i MIM end plastsprøjtestøbning. Ensartede vægge fremmer ensartet sintring og minimerer resterende spændinger, der kan reducere træthedslevetiden. Skarpe hjørner og bratte tværsnitsændringer- skaber spændingskoncentrationer-generøse radier hjælper med at opretholde træthedsydelsen.
Efter-behandling kan forbedre MIM-træthedsegenskaber. Varmebehandling justerer mikrostrukturen og lindrer resterende belastninger. Overfladebehandling som tromling, polering eller slibning forbedrer overfladens tilstand og introducerer gavnlige trykspændinger.
MIM-teknologi producerer dele, der når cirka 90 % af smedet materialestyrke, hvilket gør den velegnet til mange træthedsfølsomme applikationer, hvor ydelsesgabet på 10 % er acceptabelt givet MIMs geometriske kompleksitetsfordele og omkostningseffektivitet- i volumenproduktion.
Forbedring af træthedsmodstand i design
Ingeniører anvender flere strategier til at forlænge komponentens træthedslevetid ud over materialevalg alene.
Stressreduktion
Træthedsmodstand er omvendt proportional med påført stress-nogle gange kommer den letteste forbedring fra at reducere belastningen eller øge tværsnittet-. Komponentredesign giver ofte bedre resultater end eksotiske materialer.
Belastningsstianalyse identificerer områder med høj-stress. Omfordeling af materiale fra områder med lav-stress til høje-stresszoner forbedrer træthedslevetiden uden at øge vægten. Finite element-analyse lokaliserer spændingskoncentrationer tidligt i designet, hvilket tillader geometriforfining før prototyping.
Eliminering af stresskoncentratorer
Indhak, huller, ændringer i-tværsnit og overflademærker koncentrerer stress og reducerer træthedslevetiden. Designretningslinjer omfatter:
Generøse filetradier ved overgange-større radier fordeler stress over bredere områder. En filetradius skal være mindst 10-20 % af den tilstødende sektionsdimension, når det er muligt.
Undgå skarpe indvendige hjørner i hulrum eller lommer. Selv små radier (0,5-1 mm) reducerer spændingskoncentrationen væsentligt sammenlignet med skarpe hjørner.
Placering af huller og udskæringer væk fra områder med høje-belastninger. Når huller er nødvendige i belastede områder, reducerer tilføjelse af forstærkning eller brug af elliptiske huller tilpasset stressflow koncentrationen.
Overfladeidentifikationsmærker bør bruge kemisk ætsning eller skånsom stempling frem for dyb skrift, der skaber revneinitieringssteder.
Materialevalg og forarbejdning
Valg af materialer med gunstige udmattelsesegenskaber til applikationens stressniveauer og miljø danner grundlaget for udmattelsesbestandighed. Men forarbejdning afgør, om materialer opnår deres potentielle ydeevne.
Inklusionskontrol under smeltning og støbning eliminerer defekte steder. Materialer i premium-kvalitet angiver maksimalt indhold og størrelse. Vakuumsmeltning eller specielle raffineringsprocesser reducerer urenheder.
Varmebehandling optimerer mikrostrukturen for udmattelsesbestandighed. Fin, ensartet kornstruktur forbedrer generelt ydeevnen. Udfældningshærdning i legeringer som 17-4 PH rustfrit stål eller 7075 aluminium udvikler styrke uden overdreven skørhed.
Overfladeforbedring
Overfladebehandlinger skaber trykrestspændinger, som skal overvindes, før trækspændinger kan igangsætte revner. Skudblæsning bombarderer overflader med små sfæriske medier og arbejder-med at hærde overfladelaget. Peeningsintensitet og dækning påvirker dybden og størrelsen af trykspænding.
Nitrering eller karburering diffunderer nitrogen eller kulstof ind i ståloverflader, hvilket skaber hårde,-slidbestandige lag. Disse behandlinger introducerer samtidig gavnlige trykspændinger og øger overfladens hårdhed mod gnidningsslid -en anden træthedsmekanisme.
Polering reducerer overfladeruhed under bearbejdningsmærker. Selvom det er dyrt for store områder, giver strategisk polering på kritiske steder med høj-stress omkostningseffektiv-træthedsforbedring.
Virkelige-applikationer og fejl i verden
Forståelse af træthedsmodstand bevæger sig fra akademisk til kritisk, når fejl forårsager katastrofale konsekvenser.
Luftfartsapplikationer
Flykomponenter udsættes for periodiske belastninger fra start, landing og flyvebelastninger, der i begyndelsen ikke deformerer materialet, men til sidst forårsager mikroskopisk og derefter makroskopisk svækkelse. Luftdygtighedsstandarder kræver fuld-træthedstest før flycertificering.
Kommercielle fly gennemgår detaljeret træthedsanalyse under design. Hver komponents forventede belastningshistorie er modelleret på tværs af flyets levetid. Kritiske strukturer har flere belastningsstier, så enkelt-komponentfejl forårsager ikke katastrofalt sammenbrud.
Vedligeholdelsesplaner stammer fra beregninger af udmattelseslevetid. Inspektioner opdager revner, før de når kritisk størrelse. Historiske fejl som 1957-styrtet af den filippinske præsident Magsaysays fly på grund af motorsvigt på grund af metaltræthed, tabet i 1968 af et hovedrotorblad på grund af træthedsfejl og 1979 American Airlines Flight 191-motoradskillelsen tilskrevet træthedsskade i pylonstrukturen demonstrerer de alvorlige konsekvenser af håndteringen af quate fatigue.
Bilkomponenter
Krumtapaksler er eksempler på udmattelseskritiske-autodele. Krumtapaksler udsættes for alvorlig cyklisk belastning i dieselgeneratorer, skibsmotorer, køretøjsmotorer og stempelkompressorer, hvor substandard design er den primære årsag til akselskader. Rulning af krumtapakslen forbedrer udmattelseslevetiden ved at introducere trykspændinger ved den kritiske overgang mellem filet- og-.
Ophængskomponenter udsættes for variabel amplitudebelastning fra vejuregelmæssigheder. Designet skal rumme ekstreme belastninger og samtidig overleve millioner af mindre belastningscyklusser. Ophængsarme i støbt aluminium, stemplede stålfjedre og smedede stålstyreknoer repræsenterer hver især forskellige materiale-proceskombinationer, der er optimeret til træthedsydelse og omkostninger.
Biomedicinsk udstyr
Titaniumlegeringer udkonkurrerer rustfrit stål og koboltlegeringer til langtidsimplantater- på grund af lavt Youngs modul, stærk træthedsmodstand og kemisk inerthed. Hofte- og knæimplantater skal overleve årtiers cyklisk belastning fra gang, løb og daglige aktiviteter.
Hofteprotesestammer oplever bøjningsbelastninger med hvert skridt. Knogle-implantatgrænsefladen skaber stresskoncentration, hvor stilken går ind i knoglen. Overfladebehandlinger og et omhyggeligt stilkgeometridesign fordeler disse spændinger for at forhindre træthedsfejl, der ville kræve revisionskirurgi.
Tandimplantater cykler under tyggekræfter hundredvis af gange dagligt. Træthedstestprotokoller simulerer mange års drift i accelererede laboratorietests og anvender millioner af belastningscyklusser for at validere design før klinisk brug.

Ofte stillede spørgsmål
Hvordan er træthedsmodstand forskellig fra trækstyrke?
Trækstyrke måler et materiales modstand mod brud under en enkelt, konstant stigende belastning. Træthedsmodstand måler, hvor længe et materiale overlever gentagen belastning ved stressniveauer under dets trækstyrke. Et materiale kan have høj trækstyrke, men dårlig udmattelsesbestandighed, hvis dets mikrostruktur tillader revneudbredelse under cyklisk belastning.
Hvad får nogle materialer til at have bedre udmattelsesbestandighed end andre?
Flere faktorer bestemmer træthedsmodstanden. Materialer med fine, ensartede kornstrukturer modstår sprækkeudbredelse bedre end groft-kornede materialer. Duktile materialer, der lokalt kan deformere og gøre revnespidser stumpe, viser overlegen træthedsydelse sammenlignet med sprøde materialer. Frihed fra indeslutninger, hulrum og andre defekter eliminerer revneinitieringssteder. Evnen til at danne beskyttende oxidlag, som titanium gør, kan bremse revnevækst i korrosive miljøer.
Kan træthedsmodstanden forbedres, efter at en del er fremstillet?
Ja, flere behandlinger efter-fremstilling øger træthedsmodstanden. Skudblæsning, laserchokblæsning eller ultralydsbehandling indfører trykoverfladespændinger. Varmebehandling kan lindre skadelige restbelastninger og optimere mikrostrukturen. Overfladehærdning gennem nitrering eller karburering skaber slidbestandige-lag med gavnlige restspændinger. Selv omhyggelig polering af områder med kritisk høj-belastning kan forlænge træthedslevetiden ved at fjerne overfladefejl.
Hvordan tester ingeniører for træthedsbestandighed?
Standardtræthedstestning bruger servo-hydrauliske eller elektromagnetiske maskiner til at påføre cykliske belastninger på testprøver. Stress-livstest (S-N) anvender forskellige stressniveauer til grupper af prøver og registrerer cyklusser til fejl, hvilket genererer kurver, der forudsiger ydeevne. Test af revnevækst overvåger, hvor hurtigt- eksisterende revner strækker sig under cyklisk belastning, hvilket giver data til skadestoleranceanalyse. Fuld-komponenttestning validerer design under realistiske indlæsningssekvenser, før produkter frigives til service.
Forståelse af træthedsbestandighed styrer materialevalg, designoptimering og vedligeholdelsesplanlægning på tværs af industrier. Mens perfekt træthedsimmunitet forbliver umulig, skaber tankevækkende anvendelse af materialevidenskabelige principper, fremstillingsprocesser som metalsprøjtestøbning og designteknikker komponenter, der sikkert tjener deres tilsigtede livscyklus. De 90 % af maskinfejl, der tilskrives træthed, understreger, hvorfor denne egenskab fortjener omhyggelig opmærksomhed fra både ingeniører, producenter og vedligeholdelsespersonale.