





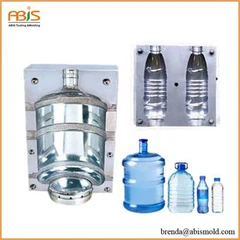




A PlastikinjektionsformRepræsenterer hjørnestenen i moderne fremstilling, hvilket muliggør masseproduktion af utallige plastkomponenter, vi støder på dagligt. Fra bildele til forbrugerelektronik har præcisionen og effektiviteten af injektionsstøbning revolutioneret, hvordan vi skaber plastprodukter.

Forståelse
Hvad er en plastikinjektionsform?
A Plastikinjektionsformer et præcisions-konstrueret værktøj, der bruges iinjektionsstøbningproces til at forme smeltetplastmaterialetil specifikke former. Formen består af to primære halvdele: hulrummet (kvindelige) og kerne (mandlige) sektioner, der tilsammen skaber den ønskede form af det endelige produkt. Når disse halvdele lukker, danner de et hul rum, der definerer geometrien afInjektionsstøbte dele.
DeInjektionsstøbemaskineKræfter opvarmet, smeltet plast i dette hulrum under højt tryk, hvor det afkøles og størkner i den ønskede form. Denne proces gør det muligt for producenter at producere identiske dele med enestående præcision og konsistens, hvilket gør den ideel til produktionskørsler med høj volumen.
Nøglekomponenter i injektionsforme
ModernePlastikinjektionsformeInkorporere flere kritiske komponenter, der sikrer optimal ydelse:
Hulrum og kernesystemer: Disse danner den primære form af delen, hvor hulrummet skaber eksterne funktioner og de kerne, der danner interne geometrier. Præcisionen af disse komponenter påvirker direkte delvis kvalitet og dimensionel nøjagtighed.
Runner -systemer🔄: Disse kanaler styrer smeltet plast fra injektionspunktet til formhulrummet. Effektiv løberdesign minimerer materialeaffald og sikrer ensartet fyldning af komplekse geometrier.
Kølekanaler: Strategisk placerede kølelinjer regulerer temperaturen i hele støbningscyklussen, reducerer cyklustider og forhindrer defekter såsom warpage eller synkemærker.
Udsprøjtningssystemer: Disse mekanismer fjerner sikkert færdige dele fra formen uden skader, der indeholder ejektorstifter, ærmer og undertiden pneumatiske eller hydrauliske systemer.

Typer og klassifikationer af forme af plastinjektion
Enkeltafstemning vs. forme med flere hulrum
| Formstype | Fordele | Bedste applikationer | Produktionsvolumen |
|---|---|---|---|
| Enkeltvind | Lavere indledende omkostninger, lettere vedligeholdelse, bedre kvalitetskontrol | Prototyper, store dele, produktion med lavt volumen | 1, 000-10, 000 dele |
| Multi-cavity | Højere produktivitet, lavere omkostninger per del, effektiv materialeforbrug | Små dele, produktion med høj volumen, forbrugsvarer | 50, 000+ dele |
| Familieforme | Omkostningseffektivt for relaterede dele, delte værktøjsomkostninger | Relaterede komponentsæt, Automotive Assemblies | 10, 000-100, 000 dele |
Hot Runner vs. Cold Runner Systems
Hot Runner SystemsOprethold smeltet plast ved optimal temperatur under hele leveringsprocessen, eliminering af affald og reduktion af cyklustider. Disse systemer udmærker sig i produktion med høj volumen, hvor materiel effektivitet og hurtig cykling er vigtigst.
Kolde løber -systemerTilby enklere vedligeholdelse og lavere startomkostninger, hvilket gør dem velegnede til applikationer, hvor materialeaffald er acceptabelt, eller hvor der kræves hyppige farveændringer.
Materialer og designovervejelser
Valg af passende plastmaterialer 🧪
Valget afplastmaterialepåvirker markant formdesign og ydeevne. Almindelige materialer inkluderer:
Termoplastik: ABS, polypropylen, polyethylen og polystyren tilbyder fremragende form og genvindingsfunktioner. Disse materialer flyder godt ved moderate temperaturer og giver god overfladefinish.
Ingeniørplastik: Nylon, polycarbonat og POM kræver højere behandlingstemperaturer og mere robuste formdesign, men tilbyder overlegne mekaniske egenskaber.
Specialmaterialer: Glasfyldt plast, flammehæmmende forbindelser og biobaserede materialer udgør unikke udfordringer, der kræver specialiserede formfunktioner og behandlingsparametre.

Designprincipper for optimal skimmelydelse
EffektivPlastikinjektionsformDesign indeholder flere grundlæggende principper:
Walltykkelse ensartethed: Konsekvente vægsektioner forhindrer differentiel afkøling, hvilket kan forårsage varpage og interne spændinger. Typisk vægtykkelse varierer fra 1-4 mm afhængigt af materiale og anvendelse.
Udkast til vinkler📐: lette taper (typisk 0. 5-2 grader) letter udsprøjtning af del og forlænger skimmel levetid. Teksturerede overflader kræver øgede trækvinkler for at forhindre klæbning.
Filetradier: Afrundede overgange reducerer stresskoncentrationer og forbedrer materialestrømmen, især vigtige i applikationer med høj stress.

Fremstillingsproces og kvalitetskontrol
Injektionsstøbningscyklussen
DeinjektionsstøbningProcessen følger en præcis sekvens:
- Klemme: TheInjektionsstøbemaskineLukker formenhalvdelene under enorm kraft (typisk 50-2000 tons)
- Indsprøjtning: Smeltet plast injiceres i hulrummet ved højt tryk og hastighed
- Bolig: Yderligere tryk opretholder en delintegritet, når plasten begynder at afkøle
- Afkøling: Delen størkner inden i formen, med køletid, der repræsenterer 70-80% af den samlede cyklustid
- Ejekter: Formen åbnes, og den færdige del fjernes
Kvalitetssikring i støbning af plastisk injektion
| Kvalitetsparameter | Målemetode | Typisk tolerance | Indflydelse på ydeevne |
|---|---|---|---|
| Dimensionel nøjagtighed | CMM, calipers | ± 0. 05-0. 2mm | Fit og funktion |
| Overfladefinish | Profilometer | Ra 0. 1-3. 2μm | Udseende, forsegling |
| Materielle egenskaber | Trækundersøgelse, påvirkningstest | ± 5-10% af specifikationen | Mekanisk ydeevne |
| Visuelle defekter | Visuel inspektion, automatiserede systemer | Nul defekter til klasse A -overflader | Kundetilfredshed |
Avancerede formteknologier
ModerneBrugerdefineret injektionsstøbningInkorporerer avancerede teknologier:
Multi-shot støbning: Aktiverer produktion af dele med flere materialer eller farver i en enkelt operation, reduktion af samleomkostninger og forbedring af delintegrationen.
Indsæt støbning: Kombinerer metalindsatser med plastkomponenter under støbningsprocessen og skaber robuste hybriddele med forbedret funktionalitet.
Gasassisteret injektionsstøbning: Bruger under trykgas til at skabe hule sektioner, reducere materialets brug og eliminere synkemærker i tykke sektioner.

Applikationer og industriløsninger
Automotive Industry Applications 🚗
Bilsektoren er meget afhængig afPlastikinjektionsstøbningstjenesterFor komponenter, der spænder fra indvendig trim til applikationer under hætten. Kritiske applikationer inkluderer dashboard -samlinger, dørpaneler, kofangersystemer og elektroniske huse. Disse dele skal modstå ekstreme temperaturer, UV -eksponering og mekanisk stress, mens de opretholder præcise tolerancer.
Forbrugerelektronik og medicinsk udstyr
Injektionsstøbte deleI elektronik kræver enestående dimensionel stabilitet og overfladekvalitet. Medicinske applikationer kræver biokompatible materialer og produktionsbetingelser for renrum, med valideringskrav, der kan udvide udviklingstidslinjer, men sikre patientsikkerhed.
Emballage og forbrugerprodukter
Emballageindustrien brugerPlastikinjektionsformeTil containere, lukninger og specialiserede emballageløsninger. Disse applikationer prioriterer omkostningseffektivitet, hurtige produktionscyklusser og ensartet kvalitet på tværs af millioner af dele.

Omkostningsanalyse og økonomiske faktorer
Formudviklingsinvesteringer
| Formkompleksitet | Første investering | Ledetid | Forventet liv |
|---|---|---|---|
| Enkel (1-2 hulrum) | $5,000-$15,000 | 4-6 uger | 100, 000-500, 000 dele |
| Moderat (4-8 hulrum) | $15,000-$50,000 | 6-10 uger | 500, 000-1, 000, 000 dele |
| Kompleks (16+ hulrum) | $50,000-$200,000+ | 10-16 uger | 1, 000, 000+ dele |
Afkast på investeringsovervejelser
Brugerdefineret injektionsstøbningProjekter kræver omhyggelig økonomisk analyse i betragtning af værktøjsomkostninger, delmængder, materielle udgifter og produktionstidslinjer. Break-even-analyse viser typisk fordele for volumener, der overstiger 10, 000 dele, med betydelige omkostningsfordele, der opstår over 100, 000 enheder.
Vedligeholdelse og fejlfinding
Forebyggende vedligeholdelsesstrategier 🔧
Regelmæssig vedligeholdelse udvidesplastformLivet og opretholder produktkvaliteten. Nøglevedligeholdelsesaktiviteter inkluderer rengøring, smøring, inspektion af slidkomponenter og forebyggende udskiftning af genstande med høj slår såsom ejektorstifter og gateindsatser.
Almindelige defekter og løsninger
Blitz: Overskydende materiale langs afskedslinjer er typisk resultatet af slidte skimmeloverflader eller overdreven injektionstryk. Opløsninger inkluderer forme renovering og procesoptimering.
Korte skud: Ufuldstændig påfyldning forekommer på grund af utilstrækkeligt injektionstryk, utilstrækkelig udluftning eller for tidlig materiale størkning. Opløsning involverer procesjusteringer og potentielle skimmelændringer.
Warpage: Dimensionel forvrængning er resultatet af ujævn køling eller interne stress. Løsninger inkluderer gate -flytning, optimering af kølesystemet og ændringer i materialevalg.

Fremtidige tendenser og innovationer
Industri 4. 0 Integration 🤖
Smarte fremstillingsteknologier transformererPlastikinjektionsstøbningstjenester. Real-time overvågningssystemer sporer processparametre, forudsiger vedligeholdelsesbehov og optimerer produktionseffektiviteten. Maskinindlæringsalgoritmer analyserer historiske data for at forhindre defekter og reducere skrothastigheder.
Bæredygtig produktionspraksis
Miljøovervejelser driver innovationer inden for genanvendelige materialer, energieffektiv behandling og cirkulære økonomi-principper. Bio-baserede plastik og kemiske genbrugsteknologier udvider materialemulighederne, samtidig med at de reducerer miljøpåvirkningen.
PlastikinjektionsformeForbliv grundlæggende for moderne fremstilling, hvilket muliggør effektiv produktion af utallige produkter på tværs af forskellige industrier. Succes på dette felt kræver forståelse af komplekse interaktioner mellem materialer, design, behandling og kvalitetskontrol. Efterhånden som teknologien skrider frem, vil producenter, der omfavner innovation, mens de opretholder fokus på grundlæggende principper, fortsat trives i denne dynamiske industri.
Udviklingen afinjektionsformingTeknologi fortsætter med at fremskynde, drevet af krav om større effektivitet, bæredygtighed og tilpasning. Ved at forblive informeret om nye tendenser og opretholde engagement i ekspertise af høj kvalitet, kan producenter udnytte disse kraftfulde værktøjer til at skabe værdi for kunder og samfund.

Ordliste
Hulrum: Det hule rum inden for en form, der definerer den ydre form af den støbte del.
Kerne: Den hævede del af en form, der skaber interne funktioner og hule sektioner i den støbte del.
Udkast til vinkel: En let konisk påført lodrette overflader for at lette en del fjernelse fra formen.
Blitz: Overskydende plastmateriale, der slipper ud af formhulen, typisk langs afskedslinjer.
Port: Åbningen gennem hvilken smeltet plast kommer ind i formhulen.
Afskedslinje: Grænsen, hvor to formhalvdelene mødes, ofte synlige som en lille linje på den færdige del.
Løber: Kanaler, der direkte smeltede plast fra sprue til formhulrummet.
Sprue: Den vigtigste kanal, gennem hvilken plast kommer ind i formen fra injektionsmaskinen.
Underskær: En funktion, der forhindrer lige udkast fra formen, hvilket kræver særlige mekanismer til delfjernelse.
Udluftning: Små kanaler, der tillader luft at flygte fra formhulen under injektion.
Almindelige brancheproblemer og løsninger
Problem: Høje skrothastigheder i produktionen
Løsning: Implementere statistisk processtyring overvågning af nøgleparametre såsom injektionstryk, temperatur og cyklustid. Opret kontrolgrænser baseret på kapacitetsundersøgelser og undersøg straks eventuelle out-of-control-forhold. Regelmæssig vedligeholdelsesplanlægning og operatøruddannelse reducerer variation og forbedrer konsistensen. Forventet forbedring: 30-50% reduktion i skrothastigheder inden for 6 måneder.
Problem: udvidede cyklustider reducerer produktiviteten
Løsning: Optimer kølesystemdesign gennem konform kølekanaler og forbedret varmeoverførsel. Analyser materialestrømning ved hjælp af muggestrømsimuleringssoftware til at identificere flaskehalse. Implementere hot runner -systemer, hvor det er relevant for at eliminere runnerkølingstid. Fyldning af balancehulrum for at sikre samtidig færdiggørelse. Forventet forbedring: 15-25% cyklustidreduktion.
Problem: Inkonsekvente deldimensioner på tværs af produktionsløb
Løsning: Oprett strenge procesvalideringsprotokoller inklusive design af eksperimenter (DOE) for at identificere kritiske procesvariabler. Implementere realtidsovervågningssystemer til injektionstryk, smeltetemperatur og formtemperatur. Opret standardiserede driftsprocedurer med specifikke parameterområder og ændringskontrolprocedurer. Forventet forbedring: 60-80% reduktion i dimensionel variation.
Problem: For tidlig skimmelsøj og hyppig vedligeholdelse
Løsning: Opgrader til premium -værktøjsstål med passende overfladebehandlinger såsom nitridering eller PVD -belægninger. Implementere forudsigelige vedligeholdelsesprogrammer ved hjælp af vibrationsanalyse og termisk billeddannelse. Opret korrekt materialehåndteringsprocedurer for at forhindre forurening. Design tilstrækkelig udluftning til at forhindre gasforbrændingsmærker. Forventet forbedring: 2-3 x Forøgelse i form forventet levetid.
Autoritative referencer og yderligere læsning
PLASTICS TECHNOLOGY Magazine-"Injektionsstøbningsprocesoptimeringsretningslinjer"
Society of Plastics Engineers (SPE)- "Injektionsstøbningshåndbog, 3. udgave" https:\/\/www.4spe.org\/i4a\/pages\/index.cfm?pageIDEY
International Journal of Advanced Manufacturing Technology-"Seneste fremskridt inden for injektionsstøbningsprocesstyring" https:\/\/link.springer.com\/journal\/170\/volumes-and-easesues
Moldmaking -teknologi- "Bedste praksis til skimmeldesign og fremstilling" https:\/\/www.moldmakingtechnology.com\/articles\/category\/mold-design