





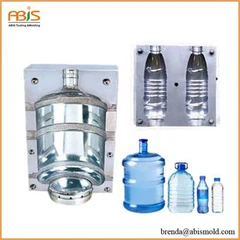




Hvad er skimmelhule?
Hulrummet er der, hvor din flaske faktisk bliver lavet. Det er det negative rum i formen, den hule del, der giver plastikken sin form. Jeg har kørt sprøjteblæsestøbningslinjer i 14 år nu, og jeg ser stadig fyre blande hulrumsspecifikationer på nye værktøjsordrer. Det koster dem uger.
Ved sprøjteblæsestøbning har du at gøre med to forskellige hulrum. Den første ved injektionsstationen laver præformen. Den anden ved blæsestationen laver din færdige flaske. De er helt forskellige værktøjer, der udfører helt forskellige opgaver.
Mange mennesker, der kommer fra direkte sprøjtestøbning, tror, at et hulrum er et hulrum. Ikke sandt. Blæseformens hulrum skal håndtere lufttryk, der skubber plastik udad. Injektionshulrum håndterer plastik, der tvinges indad. Stress går i modsatte retninger. Stålet, afkølingen, udluftningen, det hele ændrer sig.
Præformhulen
På station et sprøjter du en reagensglasformet præform ind på en kernestang. Hulrummet her ligner et tykt-vægget rør. Ikke noget fancy. Ydersiden af din præform betyder ikke rigtig noget, fordi den kommer til at blive strakt ud alligevel ved blæsestationen.
Det, der betyder noget her, er halsen. Halsfinishen bliver dannet på station et, og den ændrer sig aldrig efter det. Dine tråde, din tætningsoverflade, din manipulationssikre perle, alt det sker ved injektion. Skru det op, og du laver skrot.
Halsringen er normalt en separat indsats fra hovedhulrummets krop. Giver mening, når du tænker over det. Du kan køre den samme halsfinish på fem forskellige flaskestørrelser. Skift kropshulen, behold halsringen. Jeg har set butikker forsøge at spare penge ved at gøre halsen integreret med kroppen. De fortryder det, når tråden bliver slidt, og de er nødt til at kassere et hulrum på $12.000 i stedet for et $1.800-indlæg.
Blæsehulen
Station to er, hvor din flaske faktisk bliver en flaske. Formen kommer ind på kernestangen, formen lukker sig om den, luft blæser gennem stangen, og plastik strækker sig ud, indtil det rammer hulmuren. Den væg er din flaskeoverflade.
Overfladefinish på blæsehulrummet overføres direkte. Jeg mener direkte. Du ridser stålet, du ridser hver flaske, der kommer ud af det, indtil du fikser det. Vi fik en ny fyr til at kaste en skruenøgle i en åben form en gang. Én ridse hen over et hulrum. 200.000 flasker, før vi kunne få det poleret ud og tilbage i produktion.
De fleste blæsehulrum er delt lodret. De to halvdele lukker rundt om præsten fra siderne. Der, hvor de mødes, er din skillelinje. Hver flaske har en. Se på enhver plastikflaske, du ejer, vil du se en svag streg, der løber fra top til bund. Det var der, formhalvdelene kom sammen.

Udvalg af stål
P20 er stadig standard. For-hærdet, bearbejder pænt, polerer pænt. Vi kører P20 på alt under en million stykker, og det holder fint.
Når du taler om snesevis af millioner, begynder H13 at give mening. Det koster mere foran, men du udskifter ikke hulrum midt-. Jeg har set H13-hulrum gå 8 millioner cyklusser på HDPE-flasker uden målbart slid. Samme applikation i P20 viste gevindslid på 3 mio.
Rustfrit har betydning for PVC. Vi kører ikke meget PVC længere, men når vi gør det, er det kun 420 rustfrit. Klorgassen, der kommer fra varm PVC, vil støbe almindeligt værktøjsstål i et par tusinde skud. Lærte det på den hårde måde tilbage i '09.
Aluminium er strengt taget prototype-territorium. Vi skærer hulrum i aluminium til kundegodkendelsesprøver, fordi de er hurtige og billige. To uger mod otte uger for stål. Men lad ikke nogen fortælle dig, at aluminium vil køre produktionen . 50.000 skud, hvis du er heldig. Jeg har set dem gå ud af spec i 20.000 på slibende harpikser.
Køling skaber eller bryder din cyklus
Det er her, de fleste butikker efterlader penge på bordet. Du kan have perfekt stål, perfekt polering, perfekt udluftning og stadig køre langsomme cyklusser, fordi din afkøling er skrald.
Vandkanaler i et blæsehulrum skal følge konturen. Old school lige-borede kanaler efterlader hot spots. Hot spots betyder længere afkølingstid, før du kan skubbe ud. Længere afkøling betyder langsommere cyklusser. Langsommere cyklusser betyder færre penge.
Matematikken er ikke kompliceret. Vi tog en 500 ml flaskeform fra 12 sekunders cyklus til 9 sekunders cyklus blot ved at genbore kølekanalerne. Samme hulrum, samme stål, samme maskine. 25 % flere flasker i timen. På en 24/7 linje er det rigtige penge.
Konform køling er det nye. 3D udskriv hulrummet med kølekanaler, der omslutter delens geometri perfekt. Virker godt, når det virker. Koster en formue. Vi har lavet to konforme hulrumssæt indtil videre. En var hver en øre værd. Den anden revnede ved pulversintringslinjerne efter 400.000 skud. Stadig ikke sikker på, at jeg stoler på det for høj lydstyrke.
Vandtemperaturen betyder mere, end de fleste tror. Vi kører 55 grader F på de fleste harpikser. Koldere vand trækker varmen hurtigere, men du begynder at få kondens på formens overflade i fugtige måneder. Vanddråber rammer varm plastik og efterlader mærker. Vi støder op til 60 grader F fra juni til september bare for at holde os over dugpunktet.
Udluftning bliver ignoreret
Når en præstegård blæser ud mod hulmuren, skal luften, der sad der, et sted hen. Hvis den ikke kan slippe hurtigt nok, får du forbrændinger. Den indespærrede luft komprimerer, varmer op og brænder plastikken. Dieseleffekt, samme princip som en dieselmotor, der antænder brændstof.
Udluftningsdybde måles i hundrededele af en millimeter. For lavvandet og luft kan ikke slippe ud. For dybt og plastik flyder ind i udluftningen, og du trimmer flash af hver flaske.
Sweet spot for de fleste materialer er omkring 0,03 mm. HDPE kan gå lidt dybere. PET skal holde sig mere lavvandet. Hver ny harpiksleverandør, hver partivariation, skal du muligvis justere. Jeg har et sæt udluftningsdybdemålere ved hver maskine.
Porøse stålindsatser hjælper på områder, hvor du ikke kan skære konventionelle ventilationsåbninger. Bunden af en flaske er det klassiske eksempel. Luft bliver fanget på det allersidste sted at fylde. En porøs indsats lader den ånde ud. De tilstopper med tiden med rester af blødgører og har brug for ultralydsrensning med få ugers mellemrum.

Multi-Cavity Reality
Forme med enkelt hulrum er til prototyper. Produktionen kører med flere-kaviteter. Fire, seks, otte hulrum på almindelige størrelser. Jeg har set 24 hulrumsforme på højvolumen farmaceutiske linjer.
Her er det, ingen fortæller dig om multi-hulrum. Hvert hulrum er lidt anderledes. Du bearbejder dem fra det samme stål, samme program, samme værktøjsbane. De kommer stadig anderledes ud. Måske bliver hulrum 3 lidt varmere, fordi det er tættere på en kølevæskemanifold. Måske har hulrum 7 en mikroskopisk forskel i poleringsretningen, der påvirker hvordan delen slipper.
Vi nummererer hvert hulrum og sporer kvalitet efter position. Hvis afviser spike, er det første, vi tjekker, hvilket hulrum de kom fra. Ni ud af ti gange er et kvalitetsproblem ét hulrum, ikke dem alle. Reparer det ene hulrum, problemet løst.
At afbalancere forme med flere-hulrum kræver tålmodighed. Alle hulrum skal fyldes med samme hastighed, afkøles med samme hastighed, frigives på samme tid. At få den perfekte balance kræver prøvekørsler og justering. Du jagter dimensionel konsistens på tværs af alle positioner. ±0,1 mm variation mellem hulrum er målet. At opnå det konsekvent er sværere, end det lyder.
Hvad slides op
Skillelinjer tager misbrug. Hver gang formen lukker, rammer stål stål. Gang det med millioner af cyklusser. Skillelinjens overflade komprimeres, deformeres, til sidst åbner huller sig, og flashen starter. Vedligeholdelse af skillelinje er en regelmæssig ting, ikke en-engangsting.
Halsringtråde slides hurtigere end noget andet. Gevindprofilen er tyndt stål med skarpe kanter. Plast, der flyder hen over disse kanter, slider dem gradvist ned. Man måler gevindslid med stifter og målere. Når du begynder at se ud af spec-tråde på flaskerne, går halsringen tilbage til værktøjsrummet.
Kernestænger er teknisk set ikke hulrumsdele, men de slides også. Forkromning hjælper, men intet varer evigt. En slidt kernestang betyder, at din præforms vægtykkelse glider, og din færdige flaskevægsfordeling forsvinder.
Portområder, hvor plastik først kommer ind i hulrummet, ser den højeste temperatur og den største forskydningsspænding. Disse slides hurtigere end resten af hulrummet. Nogle butikker bruger udskiftelige portindsatser, så de kan bytte netop det stykke i stedet for at røre hele hulrummet.
Omkostningsperspektiv
Et enkelt blæsehulrum for en standard 500 ml flaske løber $10k til $18k afhængigt af kompleksitet. Det er kun hulrummet. Tilføj halsringen, kernestangen, formbasen, manifoldene, kølelinjerne, og du er på $70k til $120k for et komplet enkelt hulrumsværktøj.
Multi-hulrum multiplicerer det meste af det. Seks hulrum koster ikke seks gange så meget, fordi du deler nogle basiskomponenter, men det er stadig store penge. En produktionsform med seks-kaviteter til en almindelig flaskestørrelse koster 150.000 USD til 250.000 USD.
Det lyder af meget, indtil du dividerer med produktionsvolumen. Ved 10 millioner flasker tilføjer en 200.000 dollar form to cents pr. flaske. Med 100 millioner flasker er det en femtedel af en cent. Volumen retfærdiggør værktøjsomkostninger. Lavt volumen programmer kæmper, fordi du stadig betaler for stålet, uanset om du kører en million flasker eller ti millioner.
Ting, der faktisk betyder noget fra dag til dag
Hold dine hulrum rene. Rester ophobes, især med genbrugte harpikser. Tør hulrumsoverflader af hvert skift. Brug kun godkendte opløsningsmidler. Forkert rengøringsmiddel på en poleret overflade, og du vil sløre finishen.
Dokumenter alt efter hulrumsnummer. Jeg fører en logbog ved hver maskine. Hvilke skift kørte hvilke hulrum, eventuelle kvalitetsnotater, enhver vedligeholdelse udført. Når noget går galt seks måneder senere, redder den historie dig.
Vær ikke billig på temperaturkontrol. En termolator på $400, der svigter en lørdag aften, betyder, at du løber blind indtil mandag. Reserve termolatorer er en billig forsikring.
Respekter skillelinjen. Operatører kan lide at støde fast tonnage, når de ser blink. Nogle gange virker det. Nogle gange knuser det skillelinjen og gør alting værre. Hvis du ser et blink, skal du kontrollere skillelinjens tilstand, før du starter spændetrykket.

Lukning
Formhulrum i sprøjteblæsestøbning er præcisionsværktøjer, der udfører hårdt arbejde under hårde forhold. Hulrummet former dit produkt, holder dine tolerancer og bestemmer, hvor hurtigt du kan løbe. Gode hulrum, der vedligeholdes korrekt, vil køre i årevis. Forsømte hulrum vil koste dig i skrot, nedetid og kvalitetsklager.
Alt kommer tilbage til hulrummet. Materialevalg, køledesign, udluftning, multi-kavitetsbalance. Få dem rigtige, og du laver gode flasker hurtigt. Få dem forkert, og du løser problemer i stedet for at lave et produkt.
Værktøjsinvestering betaler sig, når du gør det med det samme. At skære hjørner på hulrumskvalitet betyder bare at betale senere med renter.