









Informationskanal monitor kropssprøjtestøbeform
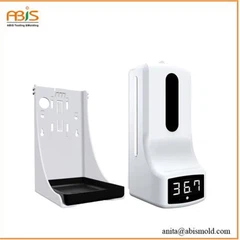
Hovedproduktet af informationskanalmonitoren er vist i figur 1. Produktets maksimale størrelse er 168,00 mm x 121,70 mm x 62,35 mm, den gennemsnitlige tykkelse af plastdelen er 1,70 mm, materialet på plastdelen er PC, krympningshastigheden er 1,004, og kvaliteten af plastdelen er 133,08 gram. . De tekniske krav til plastdele er, at der ikke må være defekter som spidser, utilfredshed med sprøjtestøbning, flowlinjer, porer, vridningsdeformationer, sølvlinjer, kolde materialer, jetlinjer mv.

Det kan ses af figur 1, at plastdelen er en rektangulær kasse med relativt stor højde. De to store sider er parallelle med hinanden. En af de store sider har et 0.2-dybt synkende delvist synkeplan, som bruges til at anbringe varemærket. De øverste hjørner på de to store flader har hver en roterende aksel, som bruges til at samle endedækslet og fungerer som hængselaksel. Koaksialiteten skal være ø0.05. Sammenfattende skal de to store flader udformes med store glideklodser. De to ydre og to endeflader har forskellige former, og der er forskellige firkantede huller og runde huller på overfladen, og det er også nødvendigt at designe en skyder i stor skala for at trække kernen som helhed. Der er flere hule vinduer og små huller på toppen af plastdelen, som påvirker plastikkens flow under sprøjtestøbning.
Størrelsen af plastdelen er stor, og den firesidede skyderkerne trækker, hvilket bestemmer formdesignets hulrumsplacering som 1 ud af 1. Formdesigntegningen er vist i figur 2. Formbasen er standardformbasen DCI4045 , skyderens størrelse er større, skovlen vælger den originale krop, og alle de fire store skydere højere end skillefladen er pakket ind i A-pladen. Denne type plastdel har et stort sidelimområde. Under påvirkning af injektionstryk har støbeformens glideblok en stor tendens til at adskilles til fire sider. Det kræves, at skovlen er stærk nok og ekstremt kraftig. Derfor er det nødvendigt at vælge formen, når du designer formen. Embryonet har tilstrækkelig styrke.
Da plastdelene er pakket ind med store glideklodser på fire sider, skal portsystemets design limes fra oversiden. Derfor blev en tre-plades form designet efter behovene, og portsystemet brugte en lille dyse til en stor dyse til at sprøjte lim fra flere vindueskantsideporte på plastdelens overside. Porten er 4 point. Den øverste overflade af plastdelen har flere knapper, indikatorlys og LED-skærmvinduer, som skal være flade. Derfor skal tykkelsen af sideporten være lavere end plastdelens plastikposition for at lette trimningen.
Alle fire glideklodser drives af skrå styrestolper, og glideblokkens skrå og bundflader er alle indlagt med slidplader. Slidfaste plader er generelt lavet af oliestål 2510, efter varmebehandling er hårdheden HRC56. Overfladen af den slidbestandige plade skal behandles med olieriller. Olierillerne har to typer krydsende linjer sammensat af diamanter og krydsende cirkler. Dybden af olierillen er 0,8, uanset hvilken slags struktur olierillen er, brække ikke til kanten under forarbejdning, det vil sige, efterlad en vis afstand mellem mønsteret og de fire sider af slidpladen. Formålet med dette er, at de oliepletter, der genereres af skyderens bevægelse og slid, ved faktisk brug ikke vil slippe ud, så produktet ikke bliver forurenet.
Plastdelens højde er meget stor, og plastdelen har en stor tilspændingskraft på den bevægelige form under sprøjtestøbning. For plastdele af denne type struktur er det ikke muligt blot at bruge et fingerbøl til at skubbe det ud. Fordi udkastningsslaget er stort, er plastdelen muffet på udkasterstiften ved udkastning, og det er svært at tage det ud. Større udstødningskraft forårsager ofte blegning af plastdele. Af denne grund er skubbeklodser udformet på kanten af langsiden af plastdelen, og to skubbeklodser er designet på hver langside. Hovedejektorelementet i dette sæt forme er en skubbeblok, suppleret med en lille mængde ejektorstifter.
Formens hjælpeanordning spiller en stor rolle i den normale drift af formen. Låsemodulet er et uundværligt tilbehør til formhejsning og transport. Låsemodulet på trepladeformen skal forlænges for at låse hver skabelon, der kan adskilles. Låsemodulet skal males med rød maling for at minde operatøren om at fjerne det før åbning af formen. Formfoden er en hjælpekomponent, der beskytter formen mod at røre jorden. Det afhænger af højden af de komponenter, der er eksponeret på overfladen af formen, såsom vanddysen i bunden af formen. Når der er komponenter som en oliecylinder i bunden af formen, skal formfødderne hæves. Ejektorstangen i KO-hullet kan beskytte ejektorpladen mod deformation, reducere udstødningsslaget og forkorte indsprøjtningscyklussen.
ABIS MOLD TECHNOLOGY CO., LTD
Daisy Wang (salgsingeniør)
M: plus 86-150 1652 6799
E: daisy@abismold.com
A: Bygning B#, YingKeli Industrial Part, LongDong Community, LongGang District, Shenzhen, Kina 518116
WhatsApp: plus 86 136 8261 9739
Skype: daisymold@outlook.com